Cài đặt nhiệt độ máy ép đùn WPC
Đường cong nhiệt độ đùn của vật liệu composite gỗ-nhựa PE (HDPE + bột gỗ)
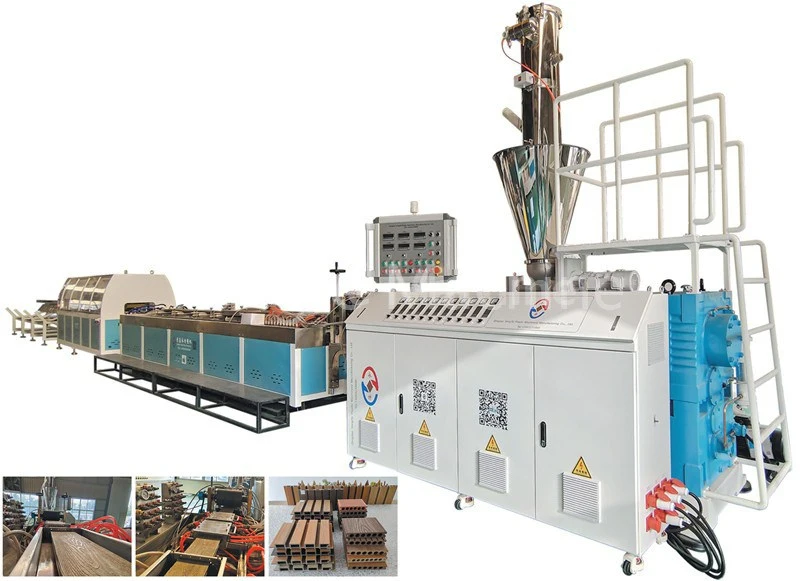
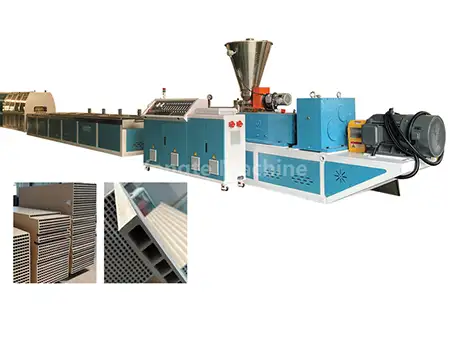
Các kịch bản áp dụng: Dây chuyền sản xuất hỗn hợp bột gỗ và PE (tạo hạt trục vít đôi phẳng → đúc đùn trục vít đôi / trục vít đơn hình nón); đối với vật liệu tổng hợp nhựa gỗ PE, mối quan tâm chính là quá nhiệt cục bộ, độ ẩm và quá trình cacbon hóa của bột gỗ; do đó, nhiệt độ vật liệu tối đa tốt nhất là không vượt quá 185°C. Trong quy trình hai giai đoạn, giai đoạn tạo hạt trục vít đôi song song đảm bảo trộn kỹ, làm dẻo và hình thành các hạt đồng nhất từ nhựa HDPE và bột gỗ; việc đúc biên dạng tiếp theo sau đó được thực hiện bằng cách sử dụng máy đùn trục vít đôi hoặc trục vít đơn hình nón. Phương pháp xử lý phân đoạn này cho phép kiểm soát nhiệt độ độc lập trong từng giai đoạn, do đó giảm nguy cơ quá nhiệt cục bộ. Vật liệu composite nhựa gỗ PE rất nhạy cảm với các điều kiện gia công; Phải đặc biệt chú ý đến nhiệt độ cục bộ quá cao trong thùng hoặc khuôn, độ ẩm còn sót lại trong nguyên liệu thô và quá trình cacbon hóa bột gỗ ở nhiệt độ cao. Những vấn đề như vậy có thể dẫn đến vết than trên bề mặt sản phẩm, sự đổi màu hoặc thậm chí làm suy giảm tính chất cơ học. Do đó, trong thực tế sản xuất, nhiệt độ nguyên liệu phải được kiểm soát chặt chẽ, nhiệt độ tối đa tốt nhất không vượt quá 185°C.
I. Đường cong nhiệt độ đùn PE-WPC (Giai đoạn tạo hạt + Giai đoạn hình thành hồ sơ)
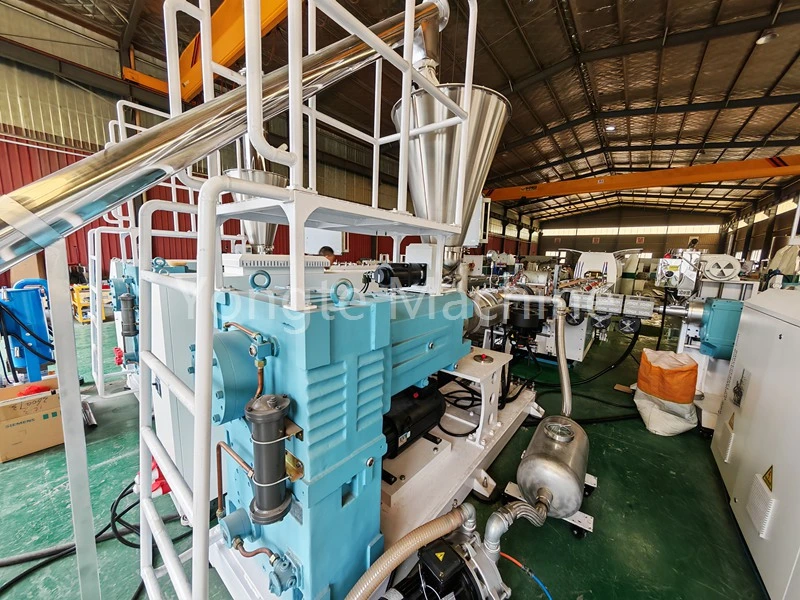
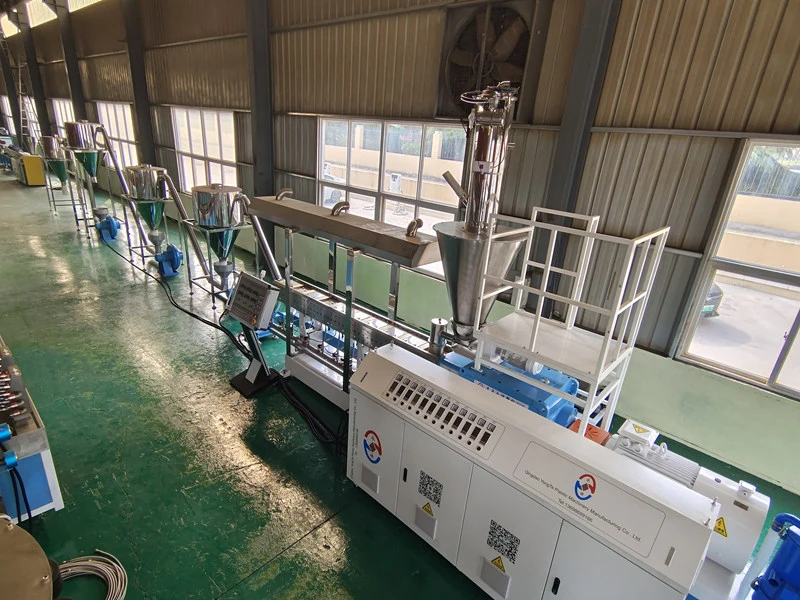
① Tạo hạt kép song song (tạo hạt gỗ PE, tạo hạt song song cùng hướng)
Trong thực tế sản xuất, nhiệt độ cần được tinh chỉnh dựa trên các thông số nguyên liệu thô như hàm lượng bột gỗ, kích thước mắt lưới và chỉ số dòng chảy tan chảy của HDPE: tỷ lệ bổ sung bột gỗ càng cao thì độ khó xử lý càng lớn, cần phải theo dõi chặt chẽ hơn độ ổn định nhiệt độ trong giai đoạn dẻo hóa để ngăn ngừa tích tụ nhiệt cục bộ; khi kích thước mắt lưới bột gỗ mịn hơn thì diện tích bề mặt riêng tăng lên, khả năng cacbon hóa cao hơn, đòi hỏi phải giảm khoảng nhiệt độ thích hợp trong giai đoạn đồng nhất. Ngoài ra, việc kiểm soát cấp nước trong giai đoạn tạo hạt kép phẳng phải được thực hiện ngay từ giai đoạn tiền xử lý nguyên liệu thô; khi bột gỗ đưa vào nhà máy phải kiểm tra độ ẩm, nếu vượt quá 5% thì phải xử lý sấy khô; mặt khác, hơi ẩm đi vào thùng máy đùn có thể tạo ra bọt hơi dưới nhiệt độ cao, điều này có thể ảnh hưởng đến tính đồng nhất của hạt và dẫn đến các khuyết tật lỗ rỗng bên trong trong các sản phẩm ép đùn cuối cùng trong quá trình ép đùn tiếp theo.
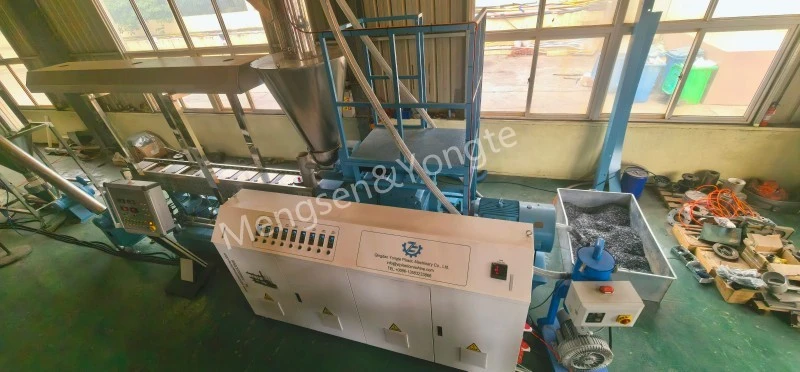
Chiều dài xi lanh từ cổng nạp đến đầu, trên °C
|
lĩnh vực |
Vùng 1 (Bổ sung) |
Khu 2 |
Khu 3 |
Khu 4-6 |
Khu 7-8 |
Khu 9 |
đầu chết |
|
cài đặt |
145 ~ 155oC |
155 ~ 165oC |
160 ~ 170oC |
165 ~ 172oC |
168 ~ 175oC |
170 ~ 178oC |
172 ~ 178oC |
điểm chính:
· Không đặt phần cấp liệu quá cao để tránh bột gỗ bị mềm sớm và bám vào cần vít, có thể dẫn đến vướng cầu hoặc vướng víu.
· Khu 3–5 là khu vực trộn chính, nơi nhiệt độ tăng dần;
· Hạ thấp đầu vòi một chút để giảm sự tăng nhiệt độ ở vùng cắt nóng chảy;
· Nhiệt độ nóng chảy không được vượt quá 185°C trong thời gian dài; nếu không, các sợi gỗ sẽ trải qua quá trình cacbon hóa nhanh chóng, dẫn đến xuất hiện các đốm đen và có mùi hăng giống thuốc lá.
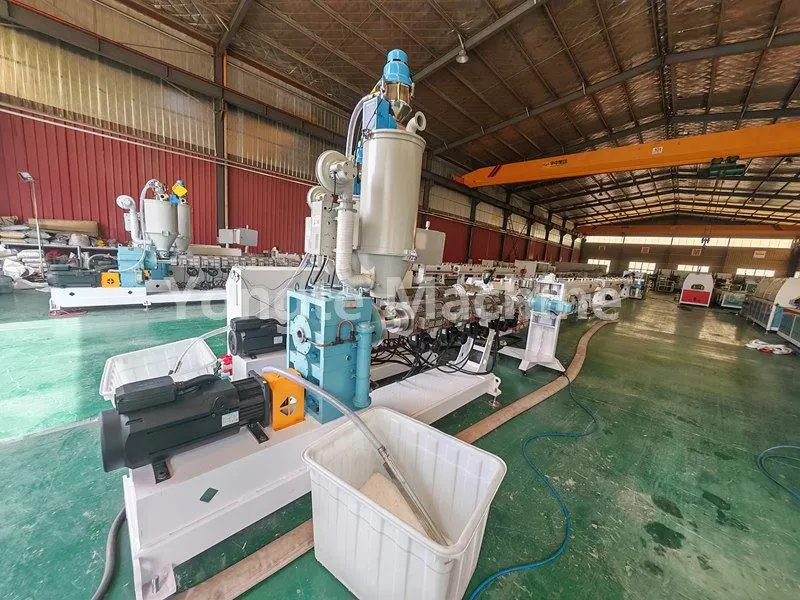
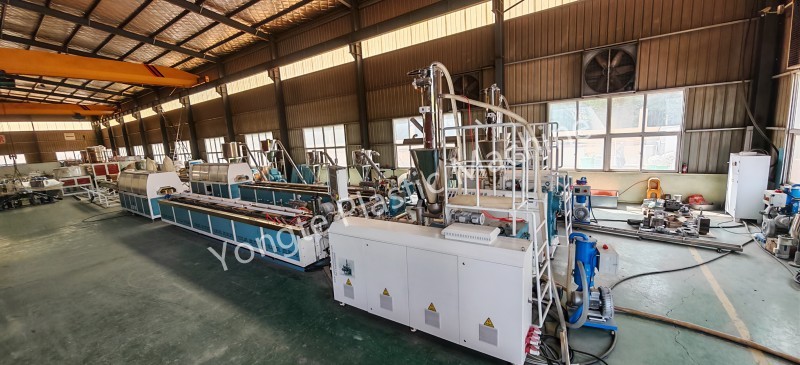
② Máy tạo hình (trục vít đôi hình nón SJSZ hoặc trục vít đơn, dùng để ép đùn ván sàn/ profile sử dụng viên gỗ-nhựa)
Bảng thông số nhiệt độ máy đùn trục vít đôi hình nón
|
loại tham số |
Phần tải (Đơn vị: °C) |
Phạm vi nén (đơn vị: ° C) |
Phần xả (đơn vị: °C) |
Phạm vi đo (đơn vị: °C) |
Nhiệt độ đầu (đơn vị: ° C) |
Nhiệt độ khuôn (đơn vị: °C) |
Nhiệt độ nóng chảy đo được (đơn vị: °C) |
|
Đặt nhiệt độ |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Bảng thông số nhiệt độ cho đùn trục vít đơn (Lớp bề mặt ép đùn đồng thời / Cấu hình đơn giản)
|
Danh mục thông số |
Phần tải (Đơn vị: °C) |
Phạm vi nén (đơn vị: ° C) |
Phạm vi đo (đơn vị: °C) |
Nhiệt độ đầu (đơn vị: ° C) |
Nhiệt độ khuôn (đơn vị: °C) |
|
đặt giá trị |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Nguyên lý hoạt động nhiệt độ
1. Cài đặt nhiệt độ không tương đương với nhiệt độ thực tế của quá trình nấu chảy; điều cần thiết là sử dụng đầu dò nóng chảy để thực hiện các phép đo thực tế về nhiệt độ nóng chảy. Do sự sinh nhiệt do cắt vít, nhiệt độ nóng chảy đo được thường vượt quá nhiệt độ cài đặt từ 5–12 °C.
2. Không nên đặt nhiệt độ ở phần ống xả quá cao. Ở vùng này, hơi nước bị hấp phụ và các chất dễ bay hơi có trọng lượng phân tử thấp trong bột gỗ được giải phóng với số lượng lớn; nếu nhiệt độ ở vùng này quá cao, khí có thể không thoát ra khỏi vật liệu nóng chảy một cách đều đặn, điều này có thể dễ dàng dẫn đến sự tan chảy tạo bọt và gây ra sự phân hủy nhiệt của bề mặt bột gỗ, dẫn đến hiện tượng cacbon hóa.
3. Nhiệt độ khuôn phải cao hơn một chút so với nhiệt độ trong phần đo sáng để đảm bảo vật liệu nóng chảy vẫn giữ được đủ khả năng chảy khi đi vào khoang khuôn, từ đó tạo điều kiện cho việc đổ và đúc trơn tru, đồng thời giảm sự hình thành các khuyết tật rỗ trên bề mặt sản phẩm do khả năng chảy không đủ; tuy nhiên, nhiệt độ khuôn không được quá cao, vì nhiệt độ khuôn quá cao sẽ làm giảm tốc độ làm nguội của lớp bề mặt vật liệu nóng chảy, dẫn đến sự bám dính của vật liệu vào bề mặt khuôn (dính khuôn) và có khả năng dẫn đến tích tụ vật liệu và vết cháy sém ở những khu vực mà vật liệu vẫn còn trong thời gian dài.
Tin tức liên quan
- Ưu điểm của ống tưới cao su so với ống tưới truyền thống
- Yongte có thể cung cấp Dịch vụ dự án chìa khóa trao tay cho nhà máy sàn WPC không?
- Máy gỗ xẻ nhựa nguyên khối tái chế 200x50mm đã được thử nghiệm thành công
- Máy làm cột WPC ép đùn đồng thời Yongte được thử nghiệm thành công
- Làm thế nào có thể tận dụng màng nhựa phế thải để sản xuất các sản phẩm composite gỗ-nhựa (WPC)?
- Ứng dụng cho ống thấm nước bằng cao su xốp
Để lại cho tôi một tin nhắn