Nguyên nhân gãy trục vít đột ngột trong quá trình vận hành máy đùn tạo hạt WPC
Nguyên nhân gãy trục vít đột ngột trong quá trình vận hành máy đùn tạo hạt WPC
Nguyên nhân gãy xương đột ngột trong quá trình vận hành khối ren song song trục vít đôi (khối nén/khối vận chuyển)
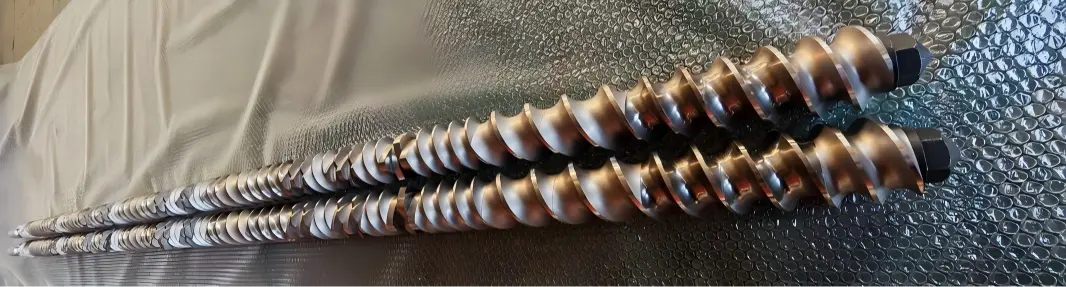
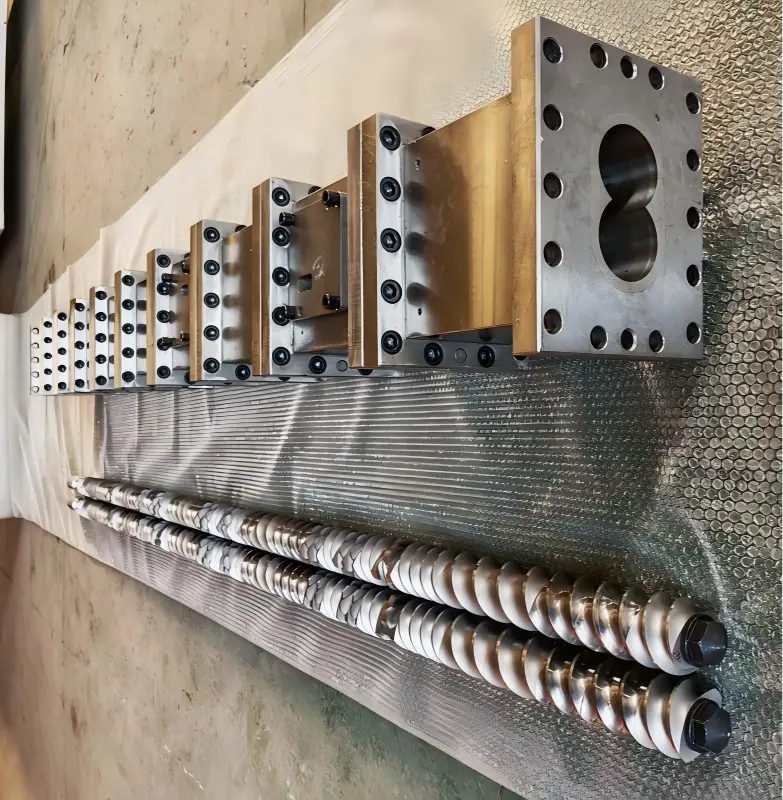
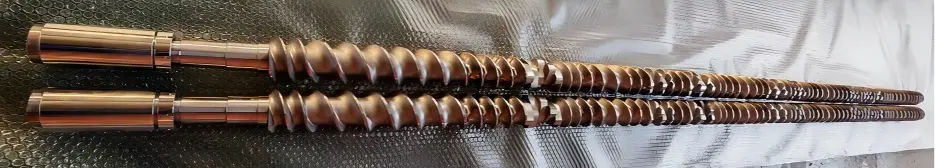
Máy đùn tạo hạt Yongte WPC được trang bị máy đùn trục vít đôi song song, trong đó các trục vít bao gồm một trục trung tâm và các khối ren mô-đun. Vật liệu khối ren được lựa chọn là WR4 hoặc WR7, mang lại khả năng chống mài mòn và ăn mòn tuyệt vời; do đó, các vít thể hiện độ bền vượt trội trong các điều kiện vận hành này. Tuy nhiên, trong quá trình sản xuất, các khối ren liên tục chịu các ứng suất cắt, nén và ma sát kết hợp. Nếu bất kỳ sự bất thường nào xảy ra trong các quy trình này, nó có thể gây ra sự cố gãy đột ngột trong các khối ren, trực tiếp khiến dây chuyền sản xuất ngừng hoạt động và dẫn đến tổn thất đáng kể về thời gian ngừng hoạt động cũng như chi phí bảo trì cho doanh nghiệp. Các phần sau đây phân tích một cách có hệ thống các nguyên nhân tiềm ẩn gây ra hỏng hóc đột ngột trong khối ren của máy đùn trục vít đôi song song.
Sự gãy xương của các thành phần ren vít đôi song song của máy tạo hạt WPC thể hiện chế độ gãy giòn; nó hiếm khi được gây ra bởi một yếu tố đơn lẻ như quá tải tức thời mà là kết quả của các tác động tổng hợp của khuyết tật vật liệu, sự tập trung ứng suất và tải trọng va đập khi vận hành. Những nguyên nhân này có thể được phân thành bốn loại chính: bản thân vật liệu, quy trình gia công và lắp ráp, điều kiện sản xuất và vận hành cũng như trục trặc của thiết bị.
Sự khác biệt: Gãy xương thường liên quan đến các mảnh vỡ có bề mặt gãy giòn và không có biến dạng dẻo đáng kể; hao mòn biểu hiện như sự mỏng đi dần dần; hỏng xoắn thường xảy ra do vít vượt quá giới hạn mô men xoắn cho phép.
1 、 Vật liệu và khuyết tật xử lý nhiệt
1. Xử lý nhiệt không thành công
Lớp nitrided quá dày dẫn đến độ giòn cao; vật liệu cơ bản không được ủ đủ, để lại ứng suất dư bên trong; khi tiếp xúc với nhiệt độ vận hành, những ứng suất này được giải phóng, dẫn đến gãy xương trực tiếp;
Làm nguội vết nứt: Các vết nứt nhỏ được tạo ra trong quá trình làm nguội phôi; Những vết nứt này không được phát hiện trong quá trình kiểm tra tại nhà máy nhưng chúng lan truyền trong quá trình vận hành, dẫn đến đứt gãy tức thời.
2. Các tạp chất, độ xốp hoặc lỗ rỗng của nguyên liệu thô: Các tạp chất bên trong hoặc các lỗ rỗng co ngót trong các bộ phận được rèn hoặc đúc tạo thành các khuyết tật cố hữu. Trong điều kiện vận hành bình thường, ứng suất tập trung ở những vị trí khuyết tật này; bất kỳ biến động nào cũng có thể khiến những khuyết tật này bị vỡ ngay lập tức.
3. Lựa chọn vật liệu không chính xác: công thức có hàm lượng chất độn cao (sợi thủy tinh, canxi cacbonat, muội than) bị sử dụng nhầm với thép thấm nitơ thông thường; công thức chống ăn mòn cao đã được áp dụng cho thép gia công nóng không có molypden, dẫn đến sự ăn mòn lớp nền và hình thành các vết nứt nhỏ.
Máy đùn tạo hạt Yongte WPC trang bị vít và thùng chất lượng cao nên sẽ không bị hư hỏng do vật liệu và khuyết tật xử lý nhiệt. vật liệu trục vít của chúng tôi là WR4, WR4 là vật liệu hợp kim chống mài mòn hiệu suất cao, chủ yếu được sử dụng trong sản xuất các bộ phận chính của thiết bị công nghiệp, đặc biệt là trong máy đùn trục vít đôi, bộ phận trộn và các lĩnh vực khác. Ngoài ra, WR4 có thể tăng cường hơn nữa các đặc tính bề mặt thông qua quá trình phun nitơ bề mặt hoặc cacbua vonfram để tạo thành lớp chống mài mòn có độ dày 0,1 ~ 0,3mm, với độ cứng lên đến HV1200 ~ 1500, phù hợp cho xử lý nguyên liệu thô có chứa chất độn có độ cứng cao (chẳng hạn như bột thạch anh và bột kim loại).
2, Lắp ráp cơ khí và phân tích ứng suất kết cấu
1. Tải trước trục quá mức: Khối ren được cố định bằng đai ốc khóa; nếu tải trước được đặt quá cao, khối ren phải chịu áp suất tĩnh cao liên tục; khi nung nóng, hiệu ứng giãn nở nhiệt chồng lên tình trạng này, khiến ứng suất nén bên trong vượt quá giới hạn gãy của vật liệu.
Khe hở dọc trục giữa các vít đôi rất quan trọng: nếu khe hở quá nhỏ, các vít sẽ giãn nở do nhiệt, khiến các mặt cuối của khối ren bị nén và gãy.
2. Sự tập trung ứng suất của rãnh then/lỗ bên trong: Các góc nhọn hoặc các đường phi lê quá nhỏ của rãnh then lỗ bên trong tạo thành các điểm tập trung ứng suất; việc lắp phím quá chặt có thể gây ra các vết nứt nhỏ ở rãnh phím, sau đó vết nứt này sẽ tiếp tục lan rộng.
3. Bề mặt giao phối ren không đồng đều hoặc có vật lạ; bề mặt cuối có thể có gờ, vụn sắt hoặc mảnh vụn vật liệu; Sau khi lắp ráp, điểm tiếp xúc cục bộ xảy ra trên bề mặt cuối, dẫn đến áp suất cao cục bộ trong quá trình vận hành, có thể dẫn đến nứt ở các điểm tiếp xúc.
4. Căn chỉnh vít kém (không tròn giữa hai vít); mòn trên khớp nối hoặc vỏ ổ trục; độ lệch đồng trục quá mức giữa hai vít song song; các khối ren phải chịu ứng suất uốn xen kẽ định kỳ, dẫn đến gãy mỏi.
3, Tác động đến điều kiện vận hành quy trình (gãy do tải tức thời)
1. Khởi động nguội / Khởi động cứng do tắc nghẽn vật liệu: Khi vật liệu bên trong thùng nguội đi và đông đặc lại, vít bắt buộc phải khởi động, dẫn đến mô-men xoắn tức thời vượt xa mô-men xoắn định mức; điều này tạo ra một tải trọng tác động cực lớn làm gãy trực tiếp khối vít – tình huống tai nạn phổ biến nhất gặp phải tại chỗ.
2. Vật lạ lọt vào thùng (ví dụ: vật kim loại cứng); đai ốc, miếng đệm, phoi vít hoặc dụng cụ kim loại rơi vào phễu và bị kẹt giữa khối ren và thùng, tạo ra tác động nén nhất thời.
3. Quá nhiệt cục bộ và thay đổi ứng suất nhiệt đột ngột: nhiệt độ cục bộ tăng mạnh rồi giảm nhanh; chu kỳ nhiệt xen kẽ này gây ra các vết nứt do sốc nhiệt; đặc biệt đối với các bộ phận được nitrid hóa, khả năng chống sốc nhiệt của chúng rất kém.
4. Đổ đầy vật liệu quá mức hoặc thay đổi áp suất đột ngột, tốc độ cấp liệu tăng mạnh hoặc cổng xả bị chặn có thể khiến áp suất đầu tăng vọt ngay lập tức, khiến khối ren chịu lực chu vi và lực dọc trục đáng kể.
4. Tích lũy tổn thương do mỏi (các vết nứt ẩn có sẵn, khởi phát đột ngột)
Thành phần ren phải chịu mô men xoắn xen kẽ và ứng suất xen kẽ trong thời gian dài, gây ra các vết nứt nhỏ trên bề mặt của nó lan truyền dần dần; những thiệt hại này không thể nhìn thấy được bằng mắt thường. Tuy nhiên, khi các vết nứt đạt đến kích thước tới hạn, chúng đột ngột lan truyền mà không có bất kỳ cảnh báo trước nào, tạo ra hiện tượng "đột ngột bị hỏng".
Phương pháp kiểm tra nhanh tại chỗ (kiểm tra trực quan bề mặt vết nứt)
· Bề mặt vết nứt có vết nứt cũ và dạng vỏ sò: vết nứt do mỏi (do ứng suất xen kẽ trong thời gian dài chứ không phải tác động tức thời).
· Mặt cắt phẳng và sáng với các hạt giòn: độ giòn/nứt do xử lý nhiệt ở lớp thấm nitơ
· Bề mặt vết nứt có biểu hiện biến dạng nén và trầy xước kim loại; gãy xương do va chạm với vật lạ.
· Vết nứt bắt nguồn từ vị trí rãnh then trong lỗ: tập trung ứng suất rãnh then
Các biện pháp phòng ngừa tương ứng
1. Kiểm tra mua sắm vật liệu: thực hiện kiểm tra không phá hủy và kiểm tra độ cứng trên vật rèn; xác minh báo cáo chất lượng vật liệu; kiểm soát độ sâu lớp thấm nitơ cho các thành phần thấm nitơ để ngăn chặn sự hình thành các lớp thấm nitơ giòn.
2. Lắp ráp: Kiểm soát chặt chẽ tải trước trục và xác minh độ đồng trục của vít; làm sạch bề mặt cuối thật kỹ và làm tròn các cạnh bậc thang.
3. Quy trình vận hành: Không buộc phải khởi động máy làm lạnh; đảm bảo vật liệu bị chặn được làm nóng đủ để làm tan chảy nó trước khi vận hành bộ truyền động; lắp nam châm phễu để loại bỏ sắt.
4. Kiểm tra hàng ngày: Theo dõi biến động mô-men xoắn và áp suất đầu của thiết bị chính; thực hiện kiểm tra thường xuyên các ổ đỡ lực đẩy để ngăn chặn sự dịch chuyển dọc trục.
Tin tức liên quan
- Cần bao nhiêu khuôn cho một bộ khung cửa?
- Hệ thống cấp liệu chống cầu nối tích hợp cho ép đùn nhựa tái chế
- Dây chuyền sản xuất ống thấm vi xốp cao su Yongte được vận hành thành công cho khách hàng Ấn Độ
- Ưu điểm của ống tưới cao su so với ống tưới truyền thống
- Yongte có thể cung cấp Dịch vụ dự án chìa khóa trao tay cho nhà máy sàn WPC không?
- Máy gỗ xẻ nhựa nguyên khối tái chế 200x50mm đã được thử nghiệm thành công
Để lại cho tôi một tin nhắn


Tin tức Khuyến nghị