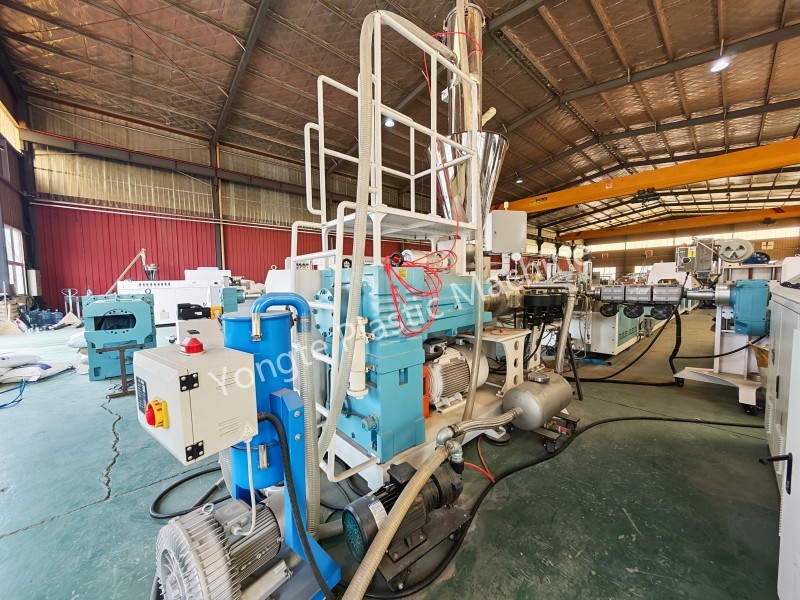
Tháo gỡ và lắp ráp vít đôi song song cho máy tạo viên WPC
SH75 song song Hướng dẫn tháo và lắp vít đôi
Trong quá trình vận hành máy tạo hạt WPC, nếu cần phải bảo trì do hao mòn trên cụm vít và xi lanh, người dùng phải tháo rời và lắp lại các bộ phận này. Quy trình tháo, lắp máy trục vít phẳng mô-đun SH75 phải được thực hiện theo đúng quy trình vận hành quy định; tất cả nhân viên tham gia vào các hoạt động này nên tự làm quen trước với các thông số kỹ thuật vận hành và thực hiện các biện pháp bảo vệ thích hợp để ngăn ngừa tai nạn an toàn hoặc hư hỏng thiết bị do vận hành không đúng cách. Hướng dẫn tháo và lắp máy trục vít đôi phẳng do nhóm kỹ thuật Yongte cung cấp chỉ nhằm mục đích tham khảo cho người vận hành.
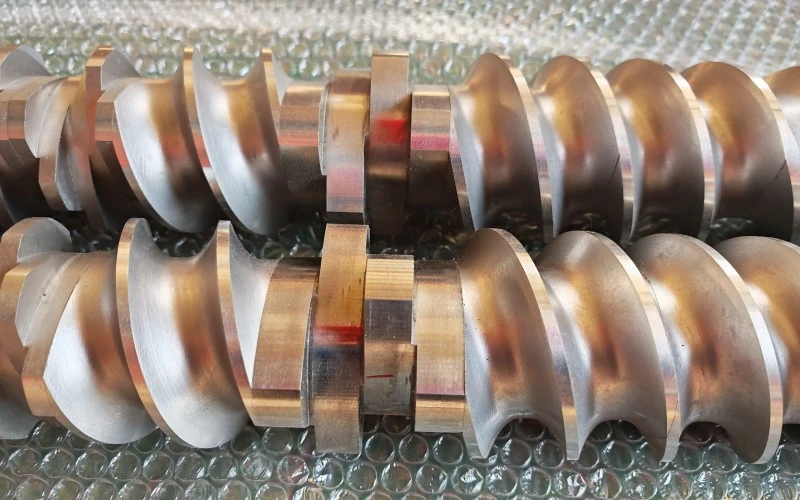
Áp dụng cho: Máy ép đùn trục vít đôi song song Yongte WPC SH75 – Các bộ phận có ren vít đôi song song kiểu khối xây dựng (khối vận chuyển, khối nhào, khối cắt). Các bộ phận này phải được vận hành theo cặp với các ốc vít bên trái và bên phải được phân pha đúng pha để đảm bảo mối quan hệ pha chính xác giữa hai ốc vít trong quá trình lắp ráp, từ đó ngăn ngừa hiện tượng nhiễu thành phần hoặc hoạt động bất thường của thiết bị do lệch pha.
Trước khi bắt đầu bất kỳ hoạt động nào, phải tuân thủ nghiêm ngặt quy trình LOTO (Khóa/Tagout): tất cả các nguồn điện phải được ngắt kết nối và phải được xác nhận rằng thiết bị đã tắt hoàn toàn để ngăn ngừa thương tích cá nhân hoặc hư hỏng thiết bị do vô tình khởi động.
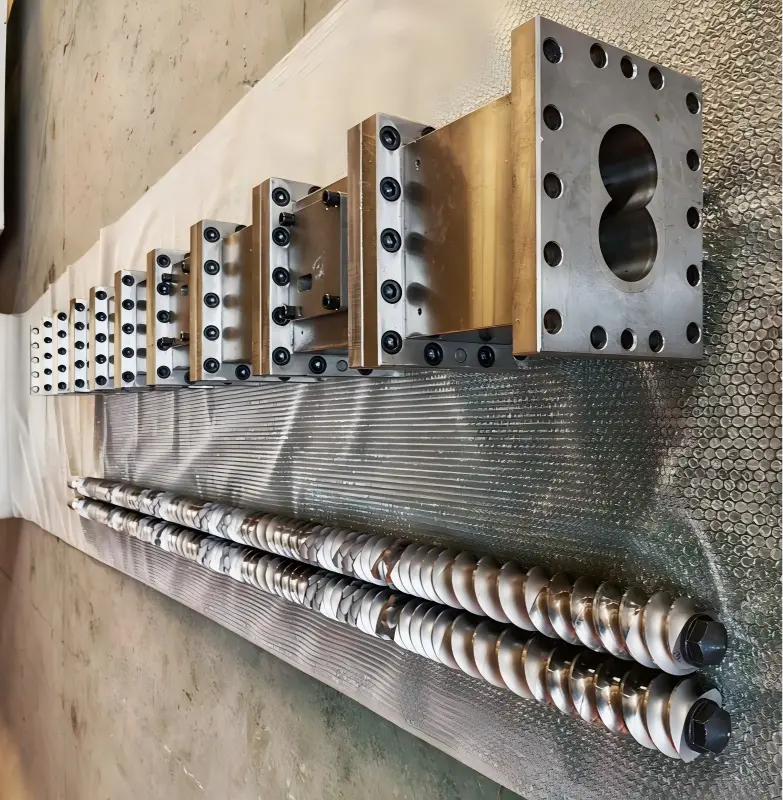
1, Chuẩn bị
1. Dụng cụ và vật tư tiêu hao
· Dụng cụ tháo vít chuyên dụng, thiết bị/máy kéo thủy lực, thanh đồng, xẻng đồng, bàn chải dây đồng, búa gỗ (cấm đập trực tiếp vào bề mặt làm việc của khối ren bằng búa thép)
· Cờ lê lực, chìa lục giác, mỡ chống dính nhiệt độ cao (mỡ bôi trơn nhiệt độ cao molybdenum disulfide), bút đánh dấu, găng tay chịu nhiệt độ cao, khối gỗ/đệm cao su sạch
· Chất tẩy rửa, khí nén, kính bảo hộ
2. Tắt máy trước khi vận hành (Trước khi rút vít ra khỏi thùng)
1. Trước khi tắt máy, hãy làm sạch hoàn toàn máy bằng chất tẩy rửa và cố gắng xả hết vật liệu ra khỏi thùng chứa.
2. Hạ nhiệt độ xuống nhiệt độ an toàn; ngắt nguồn điện, đặt biển cảnh báo và khóa cửa khu vực; tắt hệ thống sưởi ấm, cho ăn và chân không.
3. Tháo khuôn đầu máy, tấm nhiều lỗ, cuộn dây gia nhiệt, cặp nhiệt điện, tấm che chân không và cổng cấp liệu.
4. Nới lỏng các bu lông mặt bích phân đoạn trên thùng vít; chuẩn bị tháo toàn bộ cụm vít đôi.
2, Rút vít hoàn toàn (tiền xử lý)
1. Ngắt kết nối đầu ra của hộp số giảm tốc; đánh dấu pha của vít trái và phải và chốt (điều này rất quan trọng để ngăn chặn giai đoạn lắp đặt không chính xác làm hỏng các bộ phận).
2. Vật cố định vận hành / thủy lực: đồng bộ hóa theo chiều ngang việc rút hai ốc vít; đảm bảo cả hai vít vẫn được gắn song song – không kéo mạnh chúng sang một bên.
3. Đặt nó trên một khối gỗ; giữ vít lơ lửng để nó không tiếp xúc trực tiếp với mặt đất, điều này có thể làm hỏng biên dạng ren.
4. Làm sạch vật liệu khi còn nóng: dùng xẻng đồng và bàn chải đồng để loại bỏ cacbua; nếu vật liệu bị kẹt giữa khối ren và trục gá, hãy gia nhiệt đồng đều, cục bộ để làm mềm vật liệu trước khi tháo rời; nghiêm cấm để bộ phận này chịu nhiệt độ cao cục bộ.
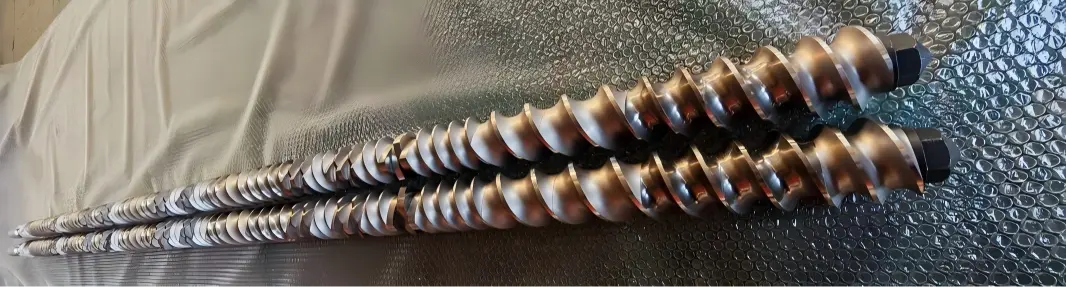
3, Quy trình tháo rời khối ren (thành phần) (tháo tuần tự từ đầu máy về phía đầu hộp số giảm tốc)
Trình tự: Đai ốc khóa trước → Vòng giữ xuyên tâm → Mỗi bộ phận ren
1. Nới lỏng đai ốc khóa phía trước (nó thường được ren bên trong – không đảo hướng ren); sau đó tháo đai ốc khóa, vòng đệm lực đẩy và vòng định vị.
2. Tháo từng nhóm khối ren theo nhóm, sau đó tháo các bộ phận vít A/B đã ghép nối ra khỏi cùng một vị trí; đánh dấu từng nhóm bộ phận bằng bút đánh dấu – cho biết số vị trí + mặt bên (trước/sau) + hướng vít (trái/phải); chụp ảnh để ghi lại sơ đồ trình tự lắp ráp.
3. Khối ren kẹt trên trục gá: Sử dụng máy ép thủy lực kết hợp với dụng cụ ép dọc trục chuyên dụng, với sự hỗ trợ của thanh đồng; nghiêm cấm đánh hoặc cạy bề mặt ren ở một góc; nghiêm cấm làm nóng trực tiếp bề mặt làm việc của bộ phận bằng đèn khò oxyacetylene.
4. Sau khi tháo rời hoàn toàn: làm sạch chốt chốt lõi, đường kính ngoài của chốt lõi và rãnh chốt bên trong của bộ phận; loại bỏ cặn cacbon tích lũy hoặc vật liệu cứng lại; kiểm tra spline xem có bị mòn, nứt hoặc sứt mẻ không.
5. Kiểm tra thành phần: Kiểm tra độ mòn trên biên dạng ren và bề mặt tiếp xúc, cũng như các vết rỗ hoặc vết nứt; các bộ phận bị mòn quá mức phải loại bỏ ngay; mài hoặc sửa chữa đều bị cấm; những thành phần đó không được phép nạp lại vào máy.
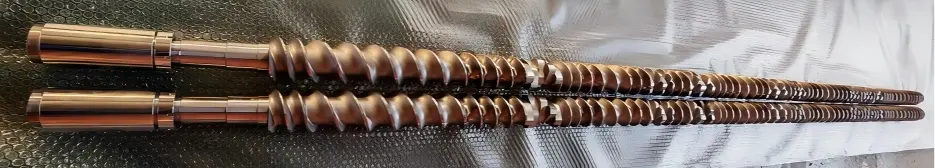
4, Lắp ráp khối ren (lắp ráp ngược lại theo bản vẽ hoặc dấu hiệu ban đầu, từ đầu hộp số về phía đầu máy)
1. Làm sạch trục gá lõi và trục bên trong của bộ phận; bôi một lớp mỏng mỡ chống dính nhiệt độ cao (không bôi lớp dày để tránh tích tụ vật liệu cacbon hóa trong quá trình sản xuất).
2. Lắp các khối ren tuần tự theo thứ tự đánh dấu; lắp chúng theo cặp, đảm bảo rằng các pha tiếp xúc của vít A và B được căn chỉnh; đảm bảo rằng các mặt cuối của bộ phận được ép chặt vào nhau mà không có khe hở và thanh nẹp được đặt hoàn toàn vào đúng vị trí.
Khối vận chuyển, khối nhào và khối cắt có hướng xác định và không được lắp đặt theo hướng ngược lại; hướng quay và góc của khối nhào phải tuân thủ nghiêm ngặt bản vẽ quy trình.
Đối với mỗi bộ được lắp đặt, hãy xoay hai vít theo cách thủ công để đảm bảo sự gắn kết trơn tru mà không bị kẹt hoặc trầy xước.
3. Lắp vòng định vị và vòng đệm chặn theo thứ tự, sau đó siết chặt đai ốc khóa phía trước.
4. Siết chặt đai ốc khóa theo mô-men xoắn quy định (75 Nm; thường tham khảo mô-men xoắn khuyến nghị của nhà sản xuất; siết chặt đường chéo trước theo 2–3 bước riêng biệt – không siết chặt tất cả cùng một lúc).
5. Sau khi lắp ráp xong, điều chỉnh thủ công hai ốc vít: đảm bảo quay trơn tru, liên tục mà không bị kẹt hoặc có tiếng gõ bất thường; không được có ma sát kim loại giữa hai ốc vít.
6. Xác minh: So sánh với ảnh lắp ráp ban đầu để xác minh trình tự, hướng và số lượng thành phần.
5, Vít lắp lại thùng
1. Làm sạch bên trong thùng thật kỹ; đảm bảo ống lót không có vật liệu cacbon hóa và kiểm tra ống lót xem có bị mòn không.
2. Hai ốc vít vẫn được nối với nhau với pha không đổi; khi thùng được đẩy đồng bộ theo chiều ngang vào, lực cản ngay lập tức được phát hiện và máy không được vận hành dưới lực quá mạnh.
3. Lắp khớp nối phía sau, căn chỉnh nó với pha trục đã được đánh dấu trước đó và cố định ống nối và chốt định vị.
4. Lắp lại mặt bích thùng cho từng phần và siết chặt các bu lông mặt bích theo đường chéo.
5. Cuộn dây gia nhiệt phục hồi, cặp nhiệt điện, cổng chân không, bộ phận cấp liệu, khuôn đầu máy
6, Kiểm tra chạy thử
1. Khôi phục tất cả các kết nối dây, ngắt kết nối LOTO, xoay trục bằng tay ở tốc độ thấp trong vài vòng và xác nhận rằng không có tiếng ồn ma sát bất thường.
2. Thực hiện kiểm tra chạy bộ không tải, tốc độ thấp, theo dõi dòng điện và độ rung; nếu không phát hiện bất thường thì tăng nhiệt độ; sau khi nhiệt độ tăng lên, thực hiện kiểm tra bàn xoay khác để kiểm tra lại (vì thiết bị có thể bị kẹt do giãn nở nhiệt).
3. Tiến hành sản xuất thử nghiệm cấp liệu tốc độ thấp; theo dõi biến động mô-men xoắn và áp suất; xác nhận không có bất thường.
7. Những rủi ro chính và chống chỉ định (75 điểm lỗi tần số cao kép)
1. ❌ Cấm dùng búa thép đập vào bề mặt làm việc của khối ren; làm như vậy có thể gây sứt mẻ cạnh hoặc mất lớp hợp kim, dẫn đến bị bong tróc ngay lập tức.
2. ❌ Lắp sai pha dẫn đến motor quay cưỡng bức: Tháo trực tiếp khối kẹp hoặc làm xước ống lót thùng.
3. ❌ Nếu có cặn carbon hoặc mạt sắt trên bề mặt cuối của khối ren trước khi lắp ráp → điều này có thể gây hư hỏng bề mặt hoặc liên kết linh kiện, khiến linh kiện không thể tháo ra trong chu kỳ tháo gỡ tiếp theo.
4. ❌ Mô-men xoắn đai ốc khóa quá mức hoặc không đủ: Mô-men xoắn không đủ có thể khiến các bộ phận bị dịch chuyển hoặc gãy; mô-men xoắn quá lớn có thể khiến đai ốc bị kẹt trong quá trình tháo gỡ tiếp theo.
5. ❌ Rút vít một bên gây ra hiện tượng lệch giữa 2 vít và va chạm các bộ phận.
6. ✅ Chụp ảnh và đánh dấu các thành phần trong quá trình tháo rời – điều này đặc biệt quan trọng đối với các cụm lắp ráp bao gồm nhiều khối lồng vào nhau, vì rất dễ bị sai lệch trình tự hoặc góc chỉ dựa trên bộ nhớ.
Tin tức liên quan
- Cần bao nhiêu khuôn cho một bộ khung cửa?
- Hệ thống cấp liệu chống cầu nối tích hợp cho ép đùn nhựa tái chế
- Dây chuyền sản xuất ống thấm vi xốp cao su Yongte được vận hành thành công cho khách hàng Ấn Độ
- Ưu điểm của ống tưới cao su so với ống tưới truyền thống
- Yongte có thể cung cấp Dịch vụ dự án chìa khóa trao tay cho nhà máy sàn WPC không?
- Máy gỗ xẻ nhựa nguyên khối tái chế 200x50mm đã được thử nghiệm thành công
Để lại cho tôi một tin nhắn




Tin tức Khuyến nghị